Matec EngenhariaMatec Engenharia
  • A Matec
    • Sobre
    • Liderança
    • Certificações
    • Reconhecimentos
  • ESG
    • Práticas e Indicadores
    • Meio Ambiente
    • Social
    • Governança
    • Gestão de Fornecedores
    • Gestão de Qualidade
  • Inovações
    • Somos a Inovação
    • Tecnologias
    • Metodologias
  • Serviços
    • Pré-Construção
    • Pré-Obra
    • Construção
    • Engenharia
  • Segmentos
  • Clientes
  • Portfólio
  • Collab
    • Blog Matec
    • E-books
    • Podcast
  • Contatos
    • Traga seu Projeto
    • Novos Fornecedores
    • Vagas na Matec
    • Canal de Denúncias
    • Fale com a Matec
25 de agosto de 2026  

Da fábrica ao canteiro: a jornada dos chillers do Hospital Unimed Jundiaí

Da fábrica ao canteiro: a jornada dos chillers do Hospital Unimed Jundiaí

Antes de um equipamento chegar ao canteiro, muita engenharia já aconteceu. No Hospital Unimed Jundiaí, dois chillers Carrier de 225 TR cada ajudam a mostrar isso na prática.

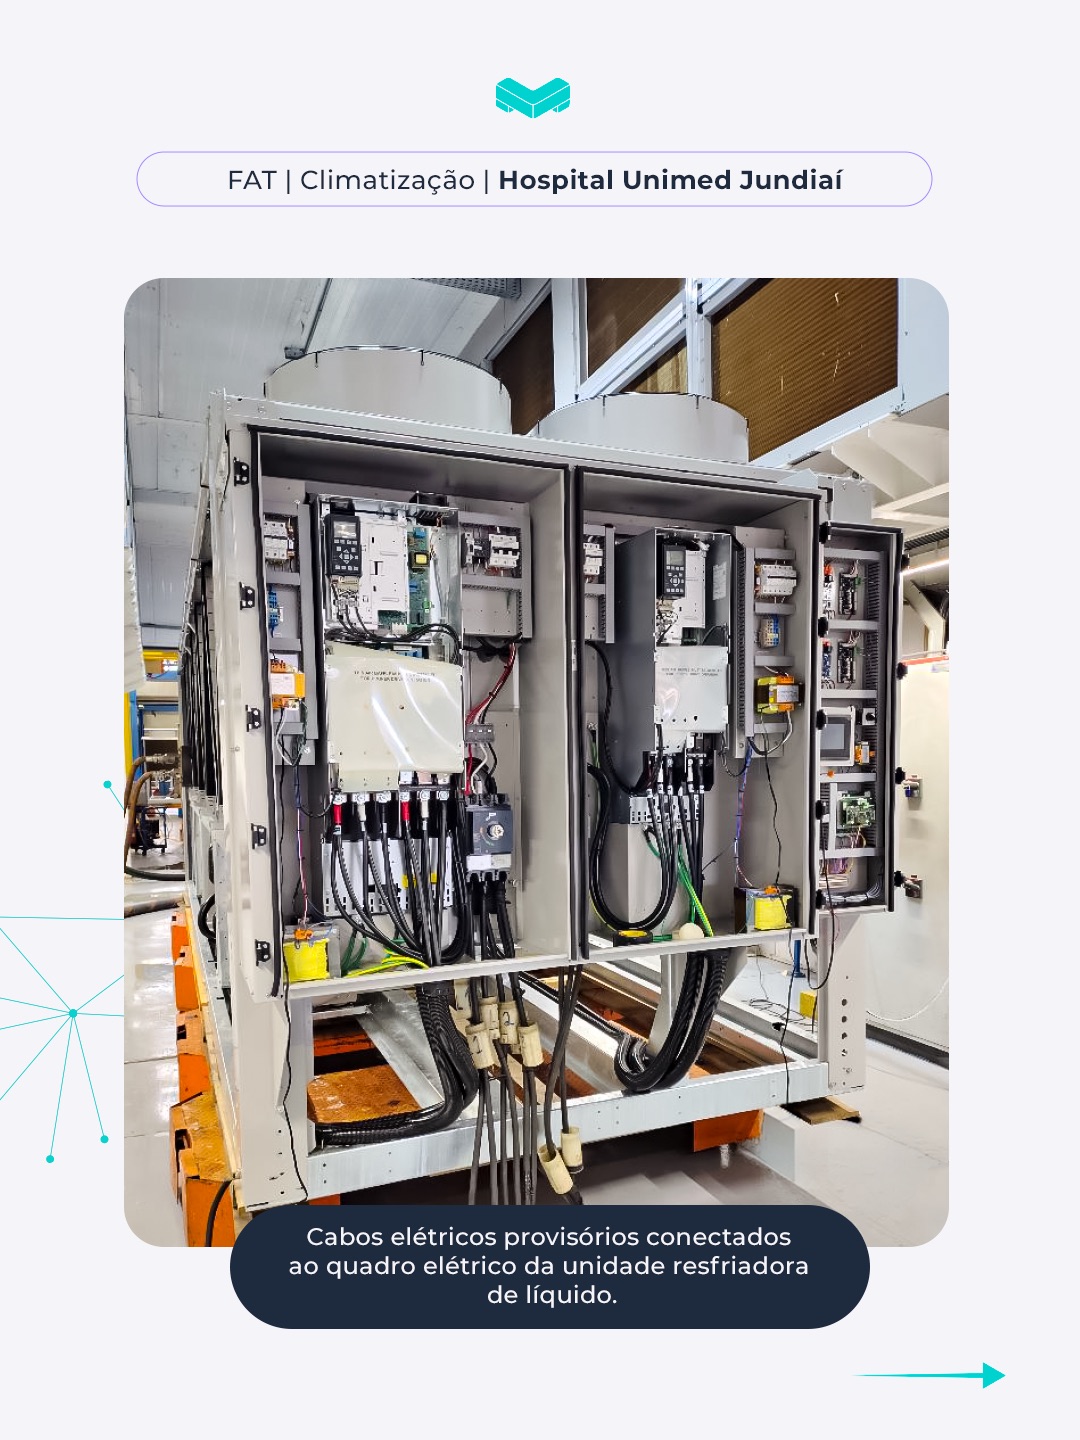
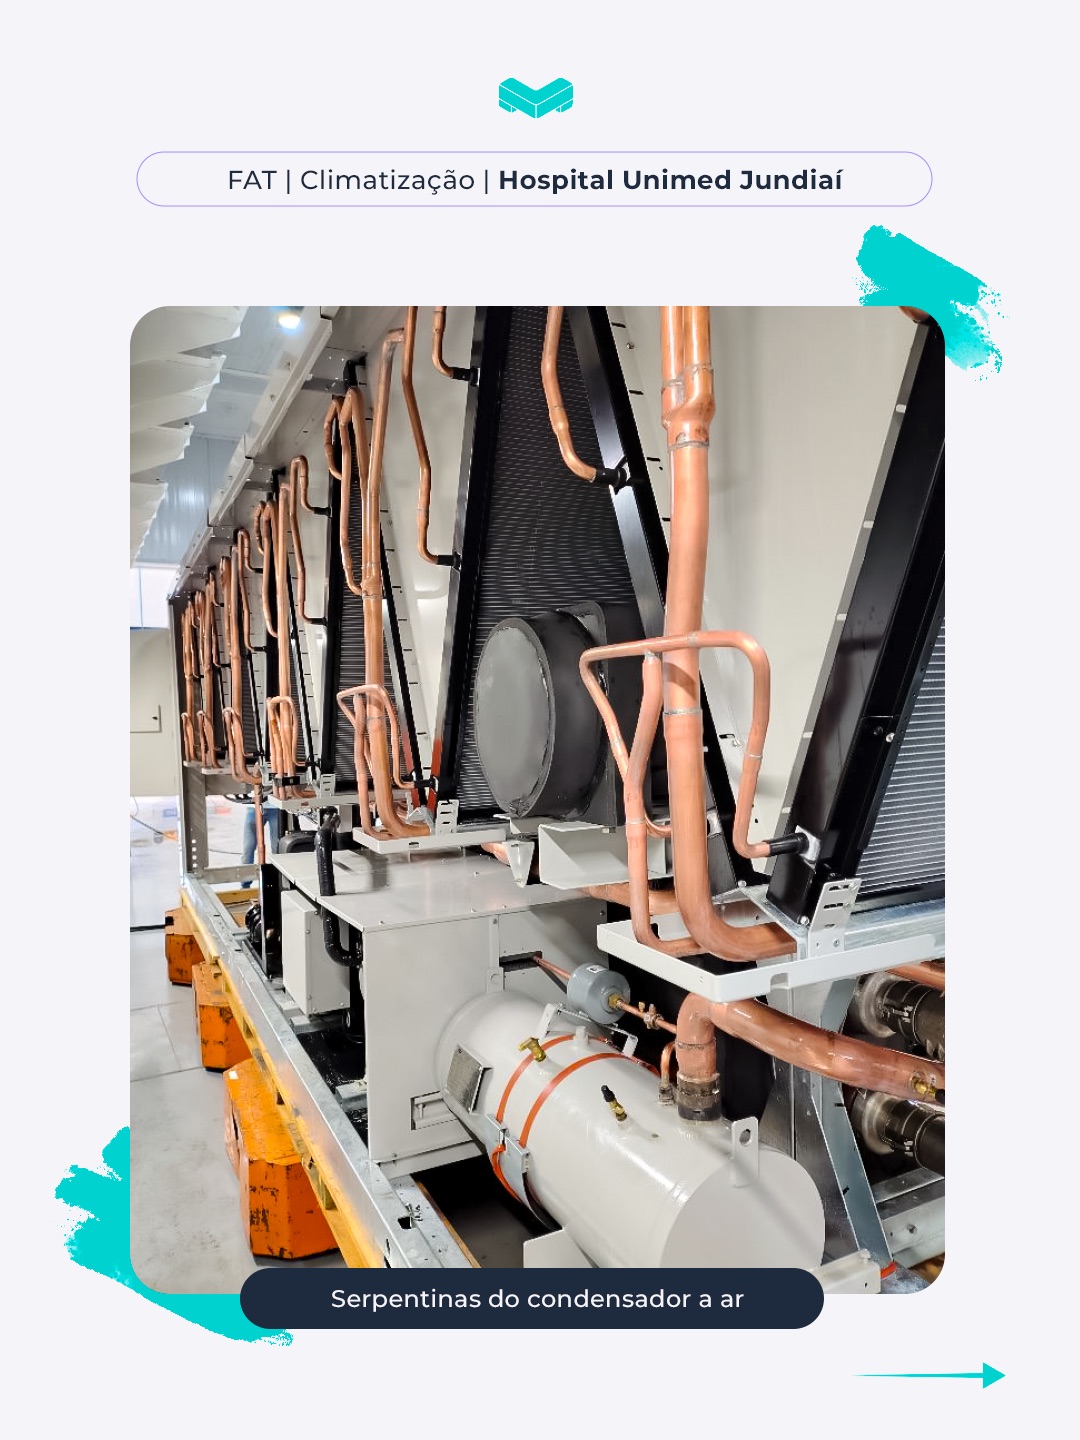
Antes de serem içados e posicionados na obra, esses mesmos equipamentos já haviam sido acompanhados pelo time de Instalações da Matec na fábrica da Carrier, durante o TAF/FAT, o teste de aceitação realizado antes do envio.

Primeiro, os testes em fábrica. Depois, a chegada à obra. Agora, o içamento e posicionamento.

Etapas diferentes de um mesmo processo, que continua até a entrega final ao cliente.

O primeiro capítulo aconteceu na fábrica da Carrier

O trabalho com os dois chillers começou antes de eles chegarem ao Hospital Unimed Jundiaí.

Na fábrica da Carrier, o time de Instalações da Matec acompanhou o TAF/FAT dos equipamentos.

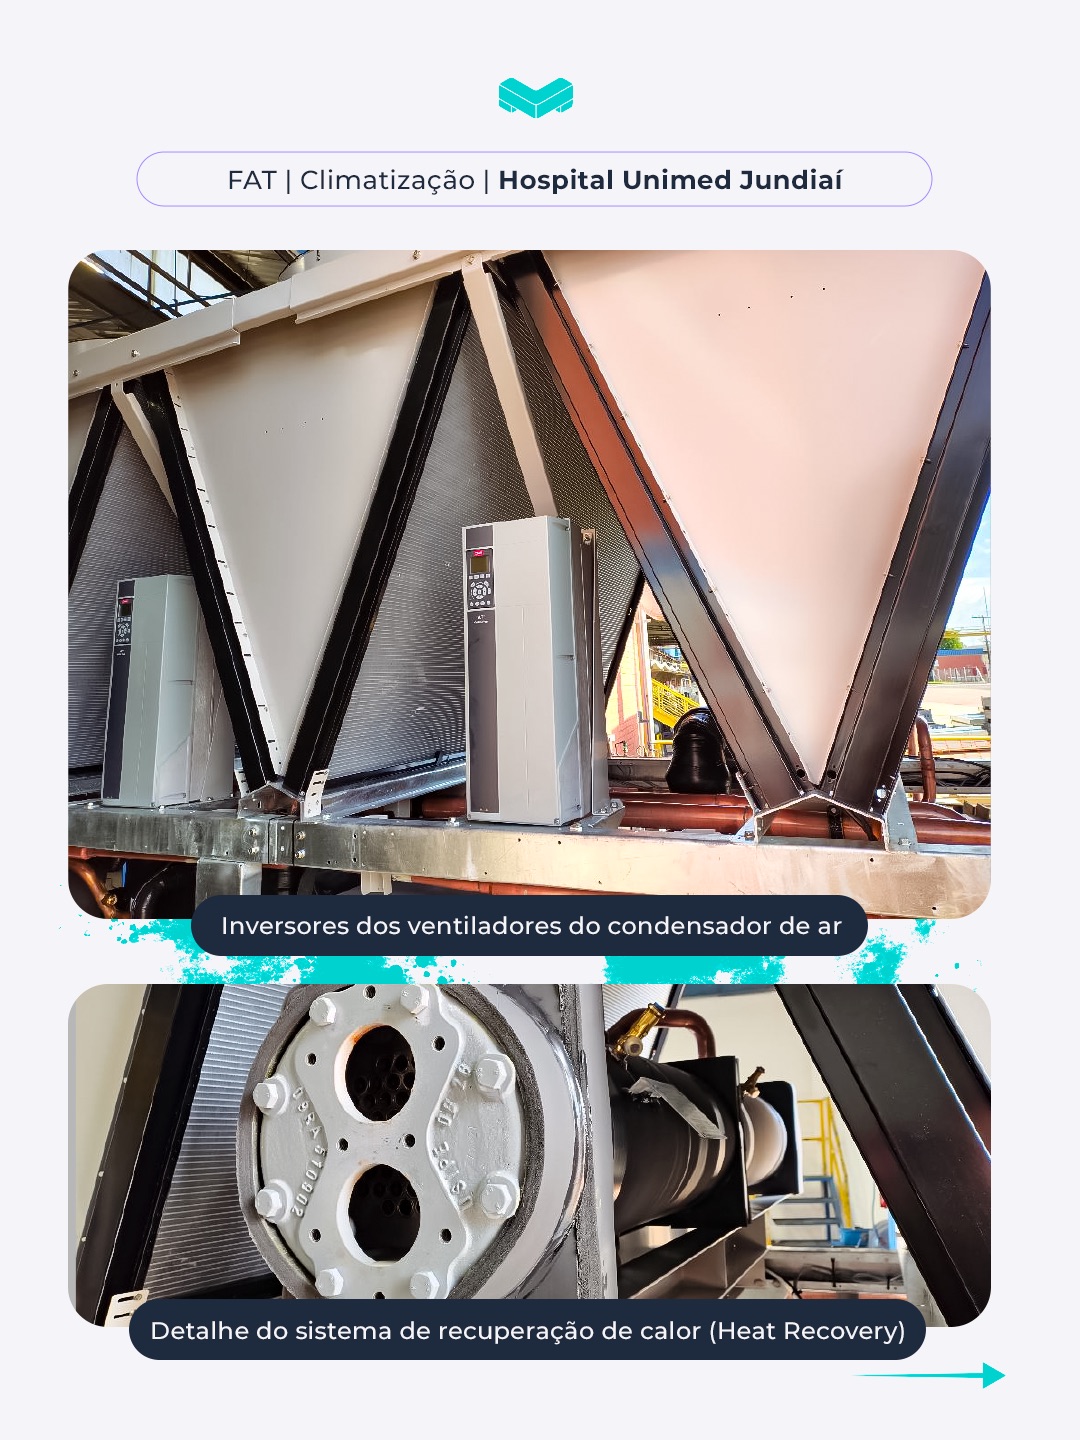
FAT é a sigla para Factory Acceptance Test, ou teste de aceitação em fábrica. É nessa etapa que a performance do equipamento pode ser testada, validada e documentada antes do envio para a obra.

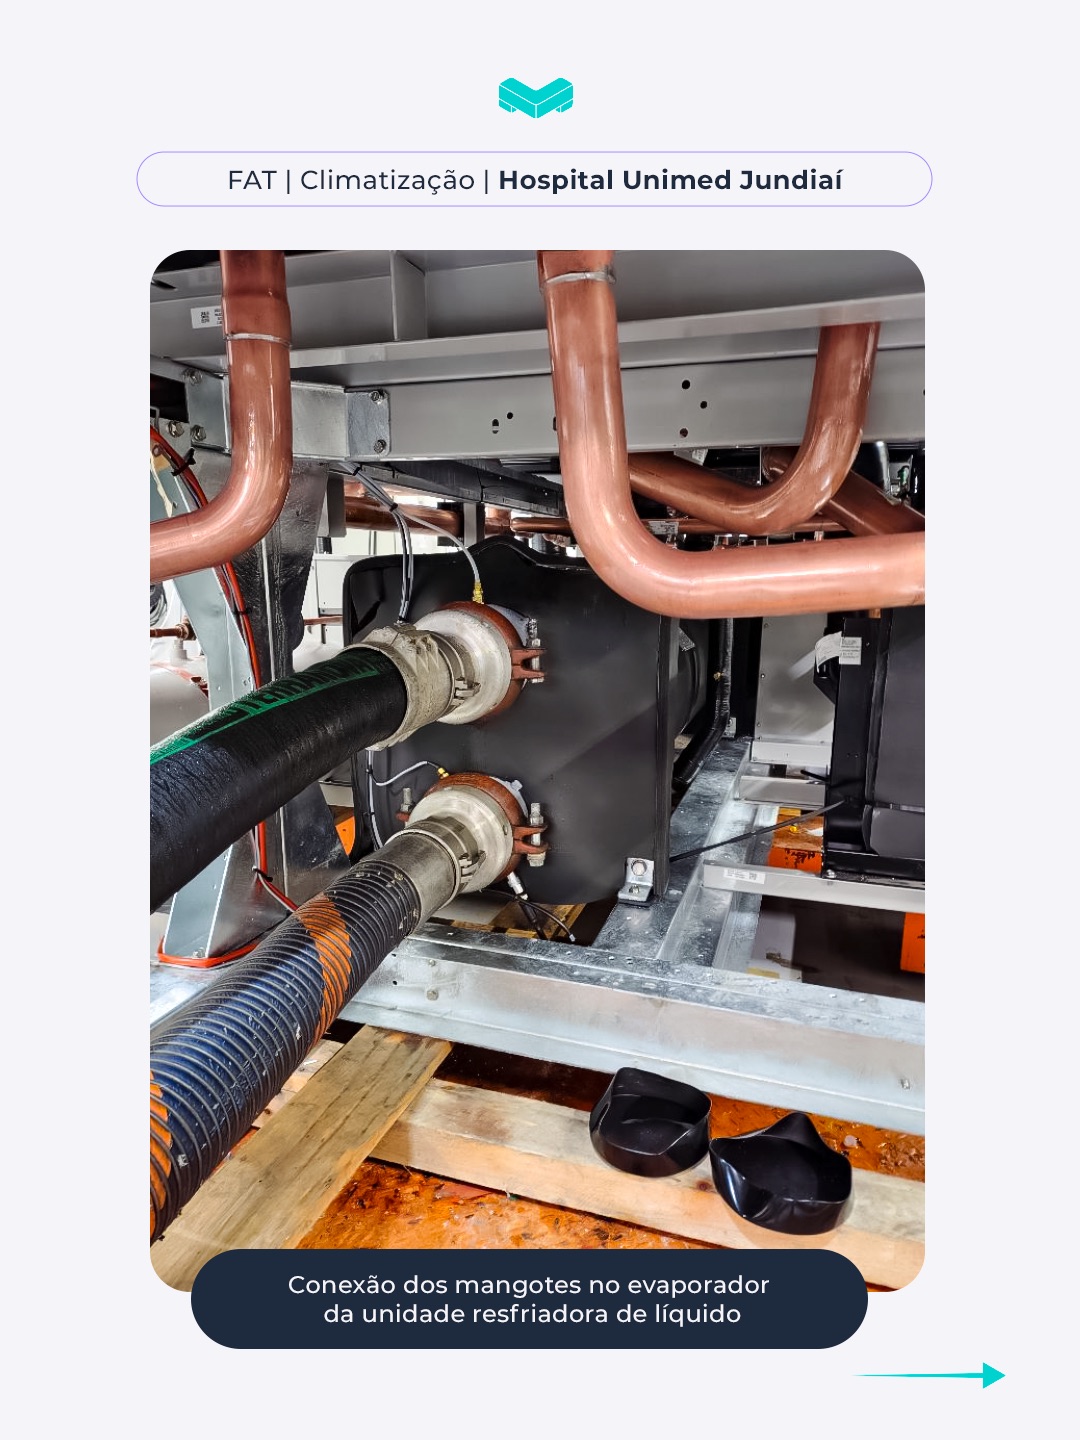
Para os chillers do Hospital Unimed Jundiaí, esse acompanhamento faz parte do processo de diligenciamento e comissionamento dos equipamentos de climatização.
FAT de dois chillers Carrier de 225 TR para o Hospital Unimed Jundiaí_1
FAT de dois chillers Carrier de 225 TR _2
FAT de dois chillers Carrier de 225 TR para o Hospital Unimed Jundiaí_Matec ENGEHARIA_3
Matec engenharia FAT de dois chillers Carrier de 225 TR para o Hospital Unimed Jundiaí_4

Ao realizar essa verificação ainda na fábrica, é possível avançar para as próximas etapas com mais informação sobre os equipamentos, reduzir riscos antes do envio e contribuir para um start-up mais rápido e uma operação mais estável.

Ou seja: quando os chillers chegaram ao canteiro, sua história com a obra já havia começado.

Depois do FAT, a obra entra em cena

Com a etapa na Carrier concluída, os dois chillers seguiram para o Hospital Unimed Jundiaí.

No canteiro, chegou a vez de uma das operações mais visíveis dessa trajetória: o içamento e posicionamento dos equipamentos.

Colocar dois chillers de 225 TR em sua posição na obra exige planejamento, acompanhamento técnico e coordenação entre os profissionais envolvidos.

Nesta etapa, Matec, Rankine Engenharia e os demais profissionais trabalharam lado a lado para que a operação acontecesse com atenção à segurança, à qualidade e à sequência dos trabalhos.

Os mesmos chillers acompanhados na fábrica agora estavam no canteiro, prontos para uma nova fase.

Mas o içamento não encerra o processo. É mais uma etapa de uma jornada que continua até a entrega ao cliente.

Do FAT ao comissionamento: como essa jornada acontece?

Quando vemos um equipamento de grande porte sendo içado, é natural que esse momento concentre a atenção.

Só que há muito trabalho antes e depois dessa operação.

No processo de diligenciamento e comissionamento, diferentes etapas se sucedem até a entrega final ao cliente:

  • Especificação técnica
  • Aquisição
  • Projeto e fabricação
  • Inspeções e testes em fábrica
  • TAF/FAT
  • Entrega e instalação
  • Testes funcionais
  • Comissionamento e testes em obra
  • Documentação técnica
  • Treinamento e operação assistida
  • Entrega final ao cliente

O importante é não olhar para esses momentos de forma isolada.

O que foi acompanhado na fábrica leva informação para a obra. A instalação prepara os testes seguintes. E cada nova etapa dá continuidade ao trabalho que começou antes mesmo de o equipamento chegar ao canteiro.

O que é diligenciamento de equipamentos?

O diligenciamento faz parte do acompanhamento técnico do equipamento ao longo do processo de fornecimento.

No caso dos chillers do Hospital Unimed Jundiaí, uma dessas etapas foi o acompanhamento realizado ainda na fábrica da Carrier durante o FAT.

A lógica é antecipar.

Em vez de concentrar todas as verificações depois que o equipamento chega ao canteiro, parte desse acompanhamento acontece antes.

Isso permite que mais informações cheguem com o equipamento à obra e que o acompanhamento técnico tenha continuidade nas fases seguintes.

Quando falamos de equipamentos importantes para a operação de um hospital, esse cuidado ganha ainda mais relevância.

E onde entra o comissionamento?

O comissionamento acompanha as etapas que levam o equipamento e o sistema até sua preparação para a entrega e a operação.

Por isso, o trabalho com os chillers não termina quando eles chegam à posição definitiva na obra.

Depois do içamento, a sequência ainda contempla:

  • Instalação
  • Testes funcionais
  • Comissionamento e testes em obra
  • Documentação técnica
  • Treinamento
  • Operação assistida
  • Entrega final ao cliente

O FAT foi uma parte dessa história. O içamento, outra.

E o trabalho continua nas próximas etapas, até que esses equipamentos estejam preparados para a operação.

Em um hospital, climatização vai muito além do conforto

Sistemas de climatização têm uma função especialmente importante em ambientes hospitalares.

Nesse contexto, climatização envolve eficiência, segurança, confiabilidade e continuidade.

Por isso, o cuidado com os equipamentos não começa apenas quando eles entram em funcionamento.

Ele passa pela especificação, fabricação, testes, chegada à obra, instalação e comissionamento.

Quando essas etapas são acompanhadas de perto, a equipe chega às fases seguintes com mais informação e consegue manter o trabalho alinhado ao que o projeto e o cliente precisam.

Trabalhar conectado é fazer uma etapa conversar com a próxima

A trajetória desses dois chillers também ajuda a mostrar como o Connect acontece na prática na Matec.

Na fábrica, o time de Instalações acompanha os equipamentos durante o FAT. No canteiro, outros profissionais e parceiros se somam ao trabalho nas etapas de chegada, içamento, instalação e, depois, comissionamento.

Cada etapa pede conhecimentos diferentes. E é a troca entre essas pessoas que ajuda a levar aprendizados e informações de uma fase para a outra.

Para a Matec, trabalhar conectado passa por isso: aproximar equipes e parceiros, compartilhar o que cada um sabe e manter o cliente no centro das decisões.

O que foi acompanhado na Carrier continua fazendo parte do trabalho quando os equipamentos chegam ao canteiro. E o que acontece agora na obra prepara os próximos passos dessa entrega.

E a jornada dos chillers continua

Hoje, os dois chillers de 225 TR já passaram pelo FAT na fábrica da Carrier e pela etapa de içamento e posicionamento no Hospital Unimed Jundiaí.

Agora, o trabalho segue no canteiro.

Ainda virão instalação, testes funcionais, comissionamento e testes em obra, documentação técnica, treinamento e operação assistida até a entrega final ao cliente.

Do teste na fábrica ao içamento, já acompanhamos dois momentos importantes dessa trajetória.

Os próximos capítulos acontecem na obra.

Juntos, construímos obras incríveis! 

Gostou? Compartilhe:

PrevPost AnteriorVisita técnica aproxima Propostas e Orçamentos da rotina da obra
Post PróximoLiderança executiva: Matec no Fórum AAPSANext
19 de novembro de 2025  

FAT do Tanque de Água Purificada (3.000 L) na Purotek | Matec

FAT do Tanque de Água Purificada: rigor técnico que garante qualidade farmacêutica

No âmbito do diligenciamento e comissionamento de uma obra do setor farmacêutico que a Matec está executando, o time acompanhou na PUROTEK (Indaiatuba/SP) o FAT – Factory Acceptance Test (Teste de Aceitação em Fábrica) do tanque de água purificada (3.000 L).

O FAT é um procedimento formal realizado ainda na fábrica para verificar conformidade, desempenho e segurança do equipamento conforme projeto e normas aplicáveis, antes do envio e da instalação no site.

O equipamento integra o sistema de armazenamento e distribuição de PW que atende processos sensíveis da planta.

Por que este FAT é decisivo

A água purificada é insumo essencial em produção de medicamentos, limpeza e sanitização de equipamentos e, quando aplicável, como fonte de umidificação controlada em HVAC de áreas limpas.

Validar o tanque em fábrica reduz riscos, evita retrabalhos em campo e acelera a curva de partida da operação.

Referenciais técnicos adotados

As inspeções foram conduzidas com rigor, em conformidade com ASME BPE, boas práticas ISPE e farmacopeias vigentes, atendendo critérios sanitários e de rastreabilidade exigidos pelo setor farmacêutico.

Escopo das inspeções e testes

1) Inspeção visual
Verificação de integridade física, acabamento, identificação, conexões e dispositivos de segurança, confrontando com o projeto e requisitos de qualidade.

2) Inspeção mecânica
Análise criteriosa de soldas orbitais, vedações, conexões, suportes, ausência de pontos de corrosão e robustez estrutural.

3) Testes hidráulicos e sanitários
⚙️ Ensaio de enchimento/esvaziamento;
⚙️ Funcionamento de válvulas e conexões;
⚙️ Líquido penetrante em soldas críticas;
⚙️ Verificação de molibdênio (comprovação de liga);
⚙️ Ultrassom e análise de rugosidade interna, garantindo acabamento sanitário compatível com uso farmacêutico.

4) Teste de estanqueidade
Certificação de ausência de vazamentos no corpo do tanque, linhas e conexões, assegurando confiabilidade operacional.

5) Verificação documental
Entrega e checagem de manuais técnicos, certificados de materiais, relatórios de ensaios, procedimentos de soldagem e validações, formando o dossiê completo do equipamento.

Resultado

O FAT atestou que o tanque de água purificada atende integralmente às especificações técnicas, de qualidade e segurança para aplicação farmacêutica.

O desempenho observado, associado ao dossiê de conformidade, sustenta uma partida de operação mais segura e previsível.

O que a operação ganha com isso

⚙️ Qualidade assegurada da PW em processos críticos;
⚙️ Menos riscos de contaminação e paradas;
⚙️ Comissionamento mais ágil no site;
⚙️ Rastreabilidade técnica e documental desde a origem.

Papel da Matec no ciclo de utilidades críticas

Da engenharia ao comissionamento, a Matec atua para que requisitos regulatórios e metas de performance caminhem juntos.

O acompanhamento presencial no FAT é parte desse compromisso com a entrega técnica, a segurança e a disponibilidade dos sistemas.

Juntos construímos obras incríveis! Juntos somos #connect.

Gostou? Compartilhe:

PrevPost AnteriorFAT na prática: visita técnica da Matec à Atlas Copco
Post PróximoConheça nossos dados de representatividade: diversidade e futuro na MatecNext
23 de outubro de 2025  

FAT na prática: visita técnica da Matec à Atlas Copco

FAT na prática: visita técnica da Matec à Atlas Copco

A equipe da Matec realizou o FAT — Factory Acceptance Test (Teste de Aceitação em Fábrica) de um gerador diesel 1100 kVA na Atlas Copco.

O objetivo central foi validar desempenho, segurança e documentação antes do embarque para a obra em Cabo de Santo Agostinho (PE).

Essa etapa integra o nosso Plano de Comissionamento, garantindo que o equipamento chegue à obra com rastreabilidade completa e pronto para instalação e testes em campo.

Por que fazemos FAT
O FAT confirma, ainda em fábrica, que o equipamento atende às especificações de projeto, às normas aplicáveis e aos requisitos operacionais do cliente.

Ao aprovar tudo antes do envio, reduzimos retrabalhos, mitigamos riscos de integração, encurtamos prazos de comissionamento e elevamos a previsibilidade da partida em obra.

Objetivos da visita técnica (FAT)
1. Validar conformidade técnica e normativa: Comprovar, em fábrica, que o gerador 1100 kVA atende às especificações do projeto, normas e requisitos de segurança e continuidade operacional.

2. Antecipar riscos e reduzir retrabalhos: Identificar e tratar desvios (mecânicos, elétricos, de controle e documentação) antes da instalação em obra.

3. Demonstrar desempenho em condições reais: Ensaiar em banco de carga 0/25/50/75/100% para confirmar estabilidade de tensão e frequência, resposta a transientes, eficiência do motor, temperaturas e consumo/emissões.

4. Certificar integridade mecânica e estanqueidade: Verificar fixações, alinhamento motor–alternador, ventilação, suportes/coxims e ausência de vazamentos.

5. Avaliar sistemas de controle e proteção: Testar automações (AMF/ATS), intertravamentos, alarmes e trips, garantindo resposta correta do controlador e do AVR.

6. Comprovar níveis de ruído e vibração aceitáveis: Medir ruído [dB(A)] e vibração (RMS) nos pontos definidos, assegurando conforto operacional e integridade mecânica.

7. Auditar documentação e rastreabilidade: Consolidar manuais, certificados, relatórios, diagramas e lista de sobressalentes em um dossiê de FAT completo.

8. Confirmar requisitos operacionais do cliente: Validar autonomia com tanque de base de 1.600 L, interfaces de comando, sinalizações e integrações.

9. Alinhar integrações e logística de campo: Fechar pontos de instalação, interligações elétricas/automação e cronograma de embarque/entrega para o SAT em obra.

10. Formalizar aceite e liberações: Registrar evidências, tratar punch list (se houver) e liberar o embarque com critérios de aceitação aprovados.

Resultado esperado: sair de fábrica com desempenho, segurança e documentação validados, riscos mitigados e condições preparadas para instalação e comissionamento previsíveis em Cabo de Santo Agostinho (PE).

O que é diligenciamento (na Matec)
Chamamos de diligenciamento o acompanhamento técnico e documental:

definimos requisitos técnicos, normas aplicáveis e critérios de aceitação do equipamento e do processo.

formalizamos a compra com o fornecedor, alinhando escopo, prazos, garantias e documentação.

o fornecedor traduz a especificação em desenhos, memoriais e plano de fabricação; fazemos as revisões necessárias.

aprovação formal para iniciar a fabricação, com checagem de insumos e plano de controle de qualidade.

validamos desempenho, segurança e conformidade ainda na fábrica, emitindo relatórios de ensaio.

conferência final e autorização para envio, com documentação técnica e de transporte organizada.

recebimento técnico no canteiro, conferência de itens e condições de chegada antes do armazenamento/instalação.

matec-engenharia-fat-atlas-copco-gerador-1100kva-1
matec-engenharia-fat-atlas-copco-gerador-1100kva-2
matec-engenharia-fat-atlas-copco-gerador-1100kva-3
matec-engenharia-fat-atlas-copco-gerador-1100kva-4
matec-engenharia-fat-atlas-copco-gerador-1100kva-5
matec-engenharia-fat-atlas-copco-gerador-1100kva-6
Escopo do FAT — Gerador 1100 kVA (Atlas Copco)

confirma integridade, identificação e segurança antes de qualquer energização.

assegura rigidez, estanqueidade e ventilação.

valida a saúde dos enrolamentos e do sistema de excitação/AVR.

comprova partida segura e funcionamento estável sem carga.

valida capacidade, estabilidade e eficiência sob regime nominal e transientes.

garante automação, proteções e intertravamentos.

confirma conforto operacional e integridade mecânica.

garante rastreabilidade e segurança de uso/manutenção.

Por que Atlas Copco
A Atlas Copco é referência em qualidade, eficiência e confiabilidade, atributos essenciais para ativos críticos em plantas industriais. O rigor de testes e a experiência do fabricante elevam a previsibilidade de performance em campo.

Estamos, inclusive, orçando a nova fábrica da Atlas Copco em Itu (SP), reforçando essa colaboração técnica.

FAT bem executado é sinônimo de segurança, disponibilidade e desempenho sob controle. Ao integrar diligenciamento + comissionamento, a Matec assegura que cada equipamento crítico (como o gerador 1100 kVA da Atlas Copco) chegue à obra pronto para cumprir seu papel: manter a operação contínua.

Juntos construímos obras incríveis! Juntos somos #connect.

Gostou? Compartilhe:

PrevPost AnteriorMatec entre as maiores do Brasil no 500 Grandes da O Empreiteiro
Post PróximoFAT do Tanque de Água Purificada (3.000 L) na Purotek | MatecNext
17 de setembro de 2025  

Matec visita fábrica de transformadores | FAT na BLUTRAFOS

FAT na BLUTRAFOS: Matec visita fábrica de transformadores

O FAT (Factory Acceptance Test / Teste de Aceitação de Fábrica) realizado na BLUTRAFOS, em Blumenau (SC), marcou uma etapa determinante do nosso processo.

Para a obra de Três Rios (RJ), acompanhamos de perto a inspeção e os testes de 13 transformadores sob encomenda, somando 17.225 kVA.

Toda a energia que alimentará a fábrica do cliente passará por esses equipamentos, por isso validamos, ainda na fábrica, desempenho e segurança antes do embarque, essa é uma prática que sustenta eficiência, confiabilidade e continuidade operacional.

A potência instalada deste lote permite uma equivalência clara: 17.225 kVA que são capazes de atender aproximadamente 70 a 100 mil habitantes, considerando o perfil de carga e o consumo médio.

Esse volume mostra a responsabilidade do projeto e a importância de um fluxo bem controlado entre especificação, fabricação, testes e comissionamento.

Diligenciamento que antecipa qualidade

Na Matec, diligenciamos as fases críticas para que qualidade não seja um evento, mas um processo contínuo. Isso começa no papel e termina na operação estável do cliente.

O que acompanhamos:

definimos requisitos técnicos, normas aplicáveis e critérios de aceitação do equipamento e do processo.

formalizamos a compra com o fornecedor, alinhando escopo, prazos, garantias e documentação.

o fornecedor traduz a especificação em desenhos, memoriais e plano de fabricação; fazemos as revisões necessárias.

aprovação formal para iniciar a fabricação, com checagem de insumos e plano de controle de qualidade.

validamos desempenho, segurança e conformidade ainda na fábrica, emitindo relatórios de ensaio.

conferência final e autorização para envio, com documentação técnica e de transporte organizada.

recebimento técnico no canteiro, conferência de itens e condições de chegada antes do armazenamento/instalação.

Esse encadeamento organiza responsabilidades, dá visibilidade às decisões e reduz surpresas ao longo do caminho.

O resultado esperado é simples: obra que avança com segurança técnica e prazos sob controle.

FAT (TAF) na prática do projeto

O FAT é um ponto de checagem que confirma, de modo objetivo, que o equipamento atende ao que foi especificado. Ao testar antes do envio, mitigamos riscos de retrabalho no canteiro e aceleramos a fase seguinte, o comissionamento.

Por que é importante? Isso valida o que foi projetado, antecipa eventuais ajustes e agiliza o start-up em campo.

Transformadores sob medida: tensões e aderência ao processo

Para este cliente, os transformadores foram personalizados para as necessidades reais da planta. Aderência às tensões de operação é central para eficiência no transporte e uso correto da energia.

  • Tensões contempladas: 220/127 V, 440 V, 11,4 kV (entre outras configurações de projeto).

Ao adequar os níveis de tensão, asseguramos que máquinas, motores e sistemas recebam a energia certa, no ponto certo, garantindo produtividade, segurança e eficiência no dia a dia da operação.

Fator K: especificação que protege o equipamento

Cargas modernas podem introduzir harmônicos no sistema. Para lidar com isso, adotamos o Fator K adequado ao perfil de carga, evitando sobreaquecimento e aumentando a durabilidade do transformador.

  • K-1: cargas lineares ou baixo conteúdo harmônico (iluminação simples, resistências, motores tradicionais)
  • K-4: conteúdo harmônico moderado (pequenos eletrônicos, computadores, estações de trabalho, alguns tipos de iluminação fluorescente e resistências leves)
  • K-9: maior presença de harmônicos (pequenos inversores, eletrônica de potência moderada, pequenos sistemas de automação)
  • K-13, K-20, K-30, K-40: níveis críticos (grandes inversores, variadores de frequência, fornos de indução, centros de dados, aeroportos e shoppings)

Neste projeto, especificamos K-1, K-4 e K-13, conforme as necessidades operacionais do cliente.

O papel dos transformadores na indústria

Em um sistema industrial, os transformadores são chave para a distribuição, proteção e controle da energia. Na prática, isso se traduz em processos mais estáveis e menos paradas não planejadas.

Funções essenciais:

⚡ Alterar níveis de tensão (elevar/rebaixar) para transporte eficiente e uso correto por máquinas e sistemas;
⚡ Reduzir perdas em longas distâncias;
⚡ Proteger equipamentos contra sobrecargas, surtos e interferências eletromagnéticas;
⚡ Permitir isolamento elétrico, reduzindo riscos de choque;
⚡ Garantir estabilidade e confiabilidade do sistema;
⚡ Ajustar tensão para controle de processos (ex.: velocidade de motores, potência de aquecimento).

Do FAT ao comissionamento: a jornada até a entrega

Após o FAT, o foco passa a ser a fluidez em campo. Recebimento, instalação e testes funcionais pavimentam o caminho para a entrega final.

Fluxo resumido: FAT aprovado → liberação de embarque → entrega em obra → instalação → testes funcionais → comissionamento → entrega ao cliente.

Esse encadeamento fecha o ciclo de qualidade que começou na especificação e chega ao cliente em forma de confiabilidade.

Parceria em alto nível e time em fábrica

A BLUTRAFOS é referência em qualidade e eficiência, e o FAT em Blumenau (SC) consolidou a execução técnica conforme o escopo de Três Rios. Estiveram presentes pela Matec: Ademario Santana (Coordenador de Instalações), Eric Juampaulo (Diretor de Obras), Thyago Cornaglia (Engenheiro de Instalações) e Rodrigo Raposo (Coordenador de Orçamentos).

Essa presença em fábrica conecta projeto, produção e operação, reforçando o compromisso com entrega confiável ao cliente.

Ao integrar diligenciamento, FAT e comissionamento, garantimos que os 13 transformadores (17.225 kVA) cheguem ao canteiro prontos para cumprir seu papel: fornecer energia com segurança, eficiência e previsibilidade para a planta de Três Rios (RJ).

Juntos construímos obras incríveis! Juntos somos #connect.

Gostou? Compartilhe:

PrevPost AnteriorTrilha do Conhecimento | EPAMS + tubos de ferro fundido para obras mais eficientes
Post PróximoRecertificação ISO 9001 e novo escopo em obras aeroportuáriasNext

Posts navigation

Posts Recentes

  • Matec Engenharia amplia repertório na Feira Construir Aí setembro 14, 2026
  • Ana Karina Rodrigues, Diretora de Gente e Gestão da Matec Engenharia, durante painel sobre liderança executiva no Fórum AAPSA.
    Liderança executiva: Matec no Fórum AAPSA setembro 2, 2026
  • Da fábrica ao canteiro: a jornada dos chillers do Hospital Unimed Jundiaí agosto 25, 2026

Categorias

  • BIM (5)
  • Blog (14)
  • De Frente com o CEO (5)
  • ESG (23)
  • Eventos (17)
  • Inovação (28)
  • Institucional (23)
  • Instituto Matec (1)
  • Lideranças (10)
  • Matec 30 Anos (7)
  • Materiais Ricos (9)
  • Mercado (7)
  • Na Mídia (13)
  • Obras Matec (32)
  • Podcast | Mais que Engenharia (28)
  • Prêmios (14)
  • Segurança na Obra (3)
  • SidusCon-SP (2)
  • Tecnologia (17)

A Matec

  • Portfólio
  • Sobre
  • Liderança
  • Certificações
  • Reconhecimentos
  • Conexão ESG
  • Tecnologias
  • Metodologias
  • Somos a Inovação

Serviços

  • Construção
  • Engenharia
  • Pré-Construção
  • Pré-Obra

Construção

  • Corporativos
  • Data Centers
  • Educacional
  • Galpões Logísticos
  • Hospitais
  • Hotéis
  • Industriais
  • Infraestrutura
  • Laboratórios
  • Shopping
  • Varejo

Políticas

  • Política de Privacidade
  • Política de Cookies
  • Termos de Uso
  • Código de Ética
  • Política Anticorrupção

Contatos

  • Traga seu Projeto
  • Novos Fornecedores
  • Vagas na Matec
  • Fale com a Matec
  • Canal de Denúncias
  • linkedin
  • instagram
  • spotify
  • youtube

Juntos construímos obras incríveis. Vem ser #Connect.


Desenvolvido por Agência Dipe